Vous déballez un paquet de panneaux de sol industriels fraîchement livré. Au lieu d’une finition métallique immaculée, vous trouvez une poudre blanche crayeuse recouvrant la surface. Cette tache humide de stockage crée une panique immédiate sur le chantier. Les gestionnaires de sites s'inquiètent de l'intégrité structurelle. Les inspecteurs de la qualité signalent les manquements à la conformité. Le rejet de matériaux menace souvent les calendriers serrés des projets.
Cette frustration opérationnelle courante est connue sous le nom de rouille blanche. Cela semble alarmant, mais cela signale rarement une défaillance structurelle complète. Comprendre la chimie derrière cette réaction vous aide à réagir calmement et efficacement. Une évaluation en temps opportun évite des retards inutiles dans le projet.
Nous explorerons les mécanismes exacts à l’origine de l’oxydation prématurée du zinc. Vous apprendrez un cadre pratique pour évaluer avec précision les dommages causés au revêtement. Enfin, nous proposons des mesures correctives et des stratégies d’approvisionnement concrètes. Ces mesures proactives protégeront vos investissements en infrastructure bien avant l’arrivée des camions de livraison.
Points clés à retenir
- La rouille blanche est une réaction chimique à la surface (hydroxyde de zinc) provoquée par l'humidité et une mauvaise circulation de l'air, et il ne s'agit généralement pas d'une défaillance structurelle de l'acier sous-jacent.
- Une identification rapide et un traitement mécanique/chimique peuvent restaurer la patine protectrice du carbonate de zinc sans compromettre la durée de vie de la grille.
- Des conditions de stockage et de transport inappropriées (pas nécessairement une mauvaise fabrication) sont les principaux responsables de l'oxydation prématurée.
- L'atténuation des risques futurs nécessite des instructions d'approvisionnement spécifiques, notamment des demandes de passivation appropriées et une planification stratégique du stockage pour les livraisons en vrac.
La mécanique de la rouille blanche sur les caillebotis en acier galvanisé à chaud
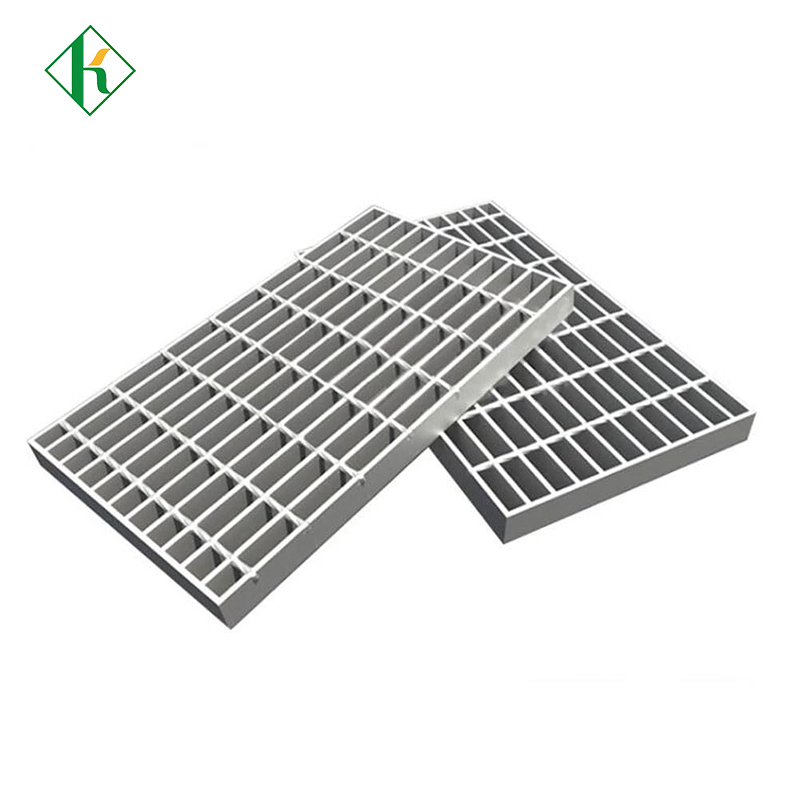
Pour résoudre ce problème de surface, nous devons d’abord comprendre la chimie fondamentale du zinc. Le zinc fraîchement appliqué agit comme un métal hautement réactif. Il recherche activement de l'oxygène et de l'eau. Cette réactivité naturelle offre la protection sacrificielle légendaire que nous attendons de Grille en acier galvanisé à chaud . Cependant, cette même réactivité crée des vulnérabilités lors de la phase initiale de durcissement.
Lorsque le zinc frais réagit avec l’humidité et l’oxygène, il forme de l’hydroxyde de zinc. Ce composé instable se présente sous la forme d’une substance blanche poudreuse. Nous appelons cela la rouille blanche. Au fil du temps, l'hydroxyde de zinc doit réagir avec le dioxyde de carbone présent dans l'atmosphère. Cette réaction secondaire critique crée du carbonate de zinc. Le carbonate de zinc forme une patine gris terne stable. Il adhère étroitement à la surface métallique, empêchant ainsi toute corrosion ultérieure.
| Type de composé |
Formule chimique |
Aspect |
Qualités protectrices |
Exigence atmosphérique |
| Hydroxyde de zinc |
Zn(OH)2 |
Crayeux, blanc, poudré |
Pauvre. Très instable et soluble. |
Nécessite de l'eau et de l'oxygène. Manque de CO2. |
| Carbonate de zinc |
ZnCO3 |
Gris terne, uniforme, dur |
Excellent. Barrière très résistante. |
Nécessite du dioxyde de carbone fluide. |
La condition déclenchante de la rouille blanche nécessite de l’eau pure et de l’air stagnant. La condensation ou la pluie fournissent l'humidité. Sans flux d’air adéquat, la surface du zinc manque de dioxyde de carbone. La transition chimique vers le carbonate de zinc stable s'arrête. Au lieu de cela, l’hydroxyde de zinc instable s’épaissit simplement.
L’acier fraîchement galvanisé reste incroyablement sensible au cours des premières semaines. La patine stable met du temps à se développer pleinement. La gestion des attentes joue ici un rôle énorme. La rouille blanche est un phénomène industriel connu. Sa présence n’indique pas en soi un processus de galvanisation à chaud défectueux. Les fabricants ne peuvent pas contrôler complètement les conditions environnementales une fois que le produit quitte le bain de zinc.
Déclencheurs environnementaux et risques de mise en œuvre
La plupart des oxydations de surface proviennent d’une mauvaise gestion logistique. Les réalités du stockage et du transit créent souvent une tempête parfaite pour la formation d’hydroxyde de zinc. Lorsque les fabricants empilent les panneaux de manière serrée pour le transport, l'action capillaire aspire l'humidité entre les barres d'acier. Ce processus de nidification restreint considérablement la circulation de l’air.
Les entrepreneurs aggravent souvent le problème lors de la livraison. Ils stockent les grilles directement sur un sol humide. L'humidité du sol s'évapore, monte et recouvre le métal. D’autres jettent des bâches en plastique non respirantes sur les paquets. Ces couvertures retiennent la condensation lors des fluctuations quotidiennes de température. Un effet de serre se produit sous la bâche, accélérant rapidement l'oxydation.
Les dangers spécifiques à l'application dictent également vos niveaux de risque. Les gestionnaires d'installations doivent évaluer soigneusement les environnements d'installation à haut risque. Les zones d’éclaboussures des tours de refroidissement exposent constamment la grille aux gouttelettes d’eau pure. Les installations côtières sont confrontées à une humidité intense et à des embruns salins agressifs. Les installations industrielles à forte humidité, comme les usines de papier, fournissent une humidité infinie sans suffisamment de cycles de séchage pour la passivation.
Vos choix de profils spécifiques ont un impact direct sur la rétention d’humidité. Par exemple, La grille galvanisée dentelée offre une résistance au glissement supérieure pour les travailleurs. Cependant, ces mêmes dents coupées peuvent emprisonner la condensation dans les vallées de dentelures. Si les travailleurs emboîtent mal ces panneaux dentelés pendant le stockage temporaire, les minuscules flaques d’eau emprisonnées engendrent rapidement des poches de rouille blanche localisées. Une vigilance particulière garantit que ces profils spécifiques restent secs et séparés avant l'installation.
Évaluation de la gravité : nuisance esthétique ou dégradation du revêtement
La découverte de résidus crayeux nécessite une enquête immédiate, pas une panique immédiate. Les gestionnaires d’installations ont besoin d’une matrice de décision structurée pour évaluer les véritables dommages. Il faut faire la différence entre une simple nuisance esthétique et une véritable dégradation du revêtement. Nous catégorisons la gravité en trois niveaux distincts.
- Rouille blanche légère : Cela apparaît comme une fine couche poudreuse. Vous pouvez facilement le brosser à main nue. Son impact sur l’épaisseur globale du revêtement de zinc est minime. Nous considérons cela comme purement cosmétique. Le simple fait de séparer les panneaux et de les exposer à l’air sec résout généralement le problème.
- Rouille blanche modérée : La couche poudreuse est plus épaisse et légèrement granuleuse. Une fois brossé, vous remarquerez un assombrissement visible du zinc sous-jacent. Cette tache gris plus foncé indique un appauvrissement localisé en zinc. Des niveaux modérés nécessitent un traitement chimique doux et un lavage mécanique pour arrêter toute dégradation ultérieure.
- Rouille blanche sévère/rouille noire : La coloration devient gris foncé ou noire. De lourdes croûtes se forment à la surface. Cela indique un épuisement massif de la couche de zinc jusqu'à l'alliage de fer. La barrière sacrificielle est compromise. Ce niveau de dommage conduit souvent à un rejet de matériau ou nécessite un nouveau revêtement structurel immédiat.
L’inspection visuelle à elle seule ne peut pas vérifier la conformité. Nous recommandons fortement des mesures standardisées de l’épaisseur du revêtement. Utilisez des jauges d'épaisseur magnétiques étalonnées sur les zones affectées après le nettoyage. Vous devez vérifier si le zinc restant répond toujours aux exigences de conformité structurelle. Les organisations s'appuient sur des normes telles que ASTM A123 pour déterminer l'épaisseur minimale acceptable en millimètres.
Si la jauge indique un niveau supérieur au minimum ASTM A123, l'acier reste protégé. Si la jauge montre une baisse significative en dessous de la norme, l’intégrité structurelle est compromise. Prendre des mesures empiriques supprime l’émotion liée aux conflits liés au contrôle qualité. Il fournit des données concrètes aux entrepreneurs, aux fournisseurs et aux ingénieurs de chantier.
Protocoles d'assainissement et stratégies de traitement
Lorsque vous rencontrez une oxydation modérée ou sévère, vous devez agir rapidement. Une réhabilitation adéquate restaure la barrière et prévient la corrosion des métaux de base. Suivez attentivement ces solutions mécaniques et chimiques pour éviter d'endommager davantage le substrat.
- Étape 1 : Préparation. Décomposez immédiatement les paquets empilés. Séparez chaque panneau pour introduire un flux d’air massif. Le protocole impose de sécher complètement la zone affectée. Déplacez les matériaux à l’intérieur ou sous un auvent surélevé et respirant. Ne commencez pas les processus de retrait sur de l'acier humide.
- Étape 2 : Suppression. Le retrait mécanique nécessite un toucher délicat. Utilisez des brosses en nylon rigides pour balayer la croûte poudreuse. N’utilisez jamais de brosses métalliques agressives en acier au carbone. Les roues métalliques enlèvent le zinc sain ainsi que la rouille. Pour les cas modérés, utilisez un retrait chimique doux. Le vinaigre blanc ou les solutions légèrement acides dissolvent l'hydroxyde de zinc en toute sécurité. Appliquez le vinaigre, frottez doucement et rincez abondamment à l'eau claire.
- Étape 3 : Restauration. Vous devez neutraliser la surface après toute application d'acide. Lavez-le abondamment pour arrêter la réaction chimique. Si les jauges magnétiques révèlent une perte d'épaisseur de zinc, appliquer une peinture riche en zinc (composé de galvanisation à froid). Les produits chimiques passivants peuvent également restaurer une protection localisée. Assurez-vous que la zone traitée sèche complètement avant l’installation finale.
Les propriétaires d’installations doivent effectuer une analyse pratique coûts-avantages avant de commencer une réhabilitation à grande échelle. Le lavage à la main de centaines de panneaux nécessite des heures de travail considérables. Pesez le coût de la main-d'œuvre de la réhabilitation sur le terrain par rapport au coût logistique du retour et du remplacement du Grille de passerelle galvanisée . Dans les cas bénins, le nettoyage sur le terrain est très économique. Dans les cas graves de rouille noire, rejeter l’envoi s’avère souvent plus sûr et moins cher.
Stratégies d'approvisionnement : Spécifier pour éviter les taches de stockage humide
La meilleure solution est la prévention. Des stratégies d'approvisionnement intelligentes éliminent la plupart des taches humides de stockage avant que l'acier ne quitte le chantier de fabrication. Vous devez établir des critères stricts d’évaluation des fournisseurs. Communiquez vos besoins environnementaux spécifiques dès le début du processus de soumission.
Exigez des traitements de surface post-galvanisation précis de la part de votre fournisseur. Si les expéditions sont destinées à des environnements côtiers humides, précisez la passivation aux chromates. Vous pouvez également demander des vernis acryliques à base d’eau. Ces barrières micro-fines protègent le zinc réactif pendant ces premières semaines cruciales de durcissement. Bien qu'ils finissent par s'estomper, ils gagnent suffisamment de temps pour que la patine naturelle du carbonate de zinc se forme en toute sécurité.
L’emballage de transport est extrêmement important. Demandez un fardage approprié entre chaque paquet. Le fardage fait référence à des entretoises en bois ou en plastique placées entre les panneaux de caillebotis. Ces entretoises créent des entrefers obligatoires. Même si de la condensation se forme pendant le transport, les lames d'air permettent au dioxyde de carbone de circuler et de sécher l'eau.
Les entrepreneurs doivent également exécuter une planification rigoureuse de préparation du site. Créez des listes de contrôle avant la livraison pour garantir l’existence de zones de préparation appropriées. Ne laissez jamais tomber de matériaux directement dans la boue. Construisez des caissons en bois surélevés pour maintenir les panneaux hors du sol. Inclinez légèrement les paquets pour que l'eau de pluie s'écoule naturellement des bords. Si vous devez utiliser des couvertures, imposez des bâches en toile respirantes au lieu de feuilles de plastique étouffantes.
Conclusion
La rouille blanche représente une réalité chimique gérable. Ce n’est pas une condamnation à mort automatique pour votre réseau industriel. En comprenant l’interaction entre le zinc frais, l’humidité et le dioxyde de carbone, vous pouvez évaluer avec précision les risques. Faire la différence entre une poussière cosmétique légère et un épuisement important du revêtement permet d'économiser du temps et de l'argent.
Les décideurs devraient immédiatement inspecter leurs stocks actuels. Séparez les panneaux groupés pour assurer une bonne circulation de l’air. Mesurez l'épaisseur de zinc restante sur toutes les zones affectées à l'aide de jauges magnétiques. Mettez en œuvre des protocoles de stockage standardisés et élevés sur tous les chantiers actifs pour éviter une oxydation future.
N'attendez pas qu'un problème apparaisse sur le camion de livraison. Consultez vos équipes technico-commerciales dès aujourd’hui. Renseignez-vous sur les solutions de réseaux pré-passivés. Discutez de votre environnement opérationnel spécifique afin qu’ils puissent adapter les profils de grille et les méthodes d’emballage à vos besoins géographiques précis.
FAQ
Q : La rouille blanche annule-t-elle la garantie sur les grilles de passerelle galvanisées ?
R : En général, non. Les garanties couvrent généralement les défauts de fabrication, comme une mauvaise adhérence du zinc ou des taches non revêtues. La rouille blanche est classée comme un problème environnemental ou induit par le stockage survenant après la livraison. Les fabricants acceptent rarement la responsabilité des taches humides de stockage, à moins que le transit soit directement sous leur contrôle et mal exécuté.
Q : Combien de temps faut-il pour qu'une surface nouvellement galvanisée durcisse/passive complètement ?
R : Une surface fraîchement galvanisée prend généralement 6 à 12 mois pour être complètement passive. Le calendrier exact dépend fortement des conditions météorologiques locales. Une exposition constante à des cycles alternés humides et secs, combinée à une circulation libre du dioxyde de carbone, accélère la formation de la patine protectrice du carbonate de zinc.
Q : Est-il sécuritaire de marcher sur une grille présentant de la rouille blanche active ?
R : Structurellement, c’est généralement sûr. Cependant, les résidus pulvérulents créent une perte temporaire de friction. Cette couche crayeuse agit comme de la poussière, réduisant ainsi la résistance au glissement. Cela présente un danger sur les profils lisses, bien que les profils dentelés maintiennent une meilleure traction. Balayez toujours les accumulations importantes avant de permettre la circulation piétonnière.
Q : Pouvons-nous utiliser un lavage à haute pression pour éliminer la rouille blanche ?
R : Le lavage à haute pression est risqué. Il peut conduire l’humidité plus profondément dans les pores non passifs ou sous le tartre lâche. Si le revêtement de zinc est déjà compromis, une pression d’eau agressive peut éliminer le zinc affaibli. Nous recommandons un brossage mécanique doux et des traitements chimiques doux au lieu de jets d'eau à haute pression.


