Yeni teslim edilen endüstriyel zemin paneli paketini açıyorsunuz. Bozulmamış metalik bir yüzey yerine, yüzeyi kaplayan kireçli beyaz bir tozla karşılaşırsınız. Bu ıslak depolama lekesi iş sahasında anında paniğe neden olur. Tesis yöneticileri yapısal bütünlük konusunda endişeleniyor. Kalite müfettişleri uyumluluk hatalarını işaretler. Malzeme reddi sıklıkla sıkı proje programlarını tehdit eder.
Bu yaygın operasyonel hayal kırıklığı beyaz pas olarak bilinir. Endişe verici görünüyor ancak nadiren tam bir yapısal arızaya işaret ediyor. Bu reaksiyonun arkasındaki kimyayı anlamak, sakin ve etkili bir şekilde tepki vermenize yardımcı olur. Zamanında değerlendirme gereksiz proje gecikmelerini önler.
Erken çinko oksidasyonunun ardındaki kesin mekaniği keşfedeceğiz. Kaplama hasarını doğru bir şekilde değerlendirmek için pratik bir çerçeve öğreneceksiniz. Son olarak, uygulanabilir iyileştirme adımları ve satın alma stratejileri sunuyoruz. Bu proaktif önlemler, altyapı yatırımlarınızı teslimat kamyonları gelmeden çok önce koruyacaktır.
Temel Çıkarımlar
- Beyaz pas, tipik olarak alttaki çeliğin yapısal bir arızası değil, nem ve zayıf hava akışının neden olduğu yüzey seviyesinde bir kimyasal reaksiyondur (çinko hidroksit).
- Zamanında tanımlama ve mekanik/kimyasal işlem, ızgaranın ömründen ödün vermeden koruyucu çinko karbonat patinayı eski haline getirebilir.
- Yanlış depolama ve taşıma koşulları - mutlaka kötü üretim değil - erken oksidasyonun ana suçlularıdır.
- Gelecekteki risklerin azaltılması, uygun pasifleştirme talepleri ve toplu teslimatlar için stratejik depolama planlaması da dahil olmak üzere özel satın alma talimatlarını gerektirir.
Sıcak Daldırma Galvanizli Çelik Izgara Üzerindeki Beyaz Pasın Mekaniği
Bu yüzey sorununu çözmek için öncelikle çinkonun temel kimyasını anlamalıyız. Taze uygulanmış çinko oldukça reaktif bir metal gibi davranır. Aktif olarak oksijen ve su arar. Bu doğal tepkime, beklediğimiz efsanevi fedakar korumayı sağlar. Sıcak Daldırma Galvanizli Çelik Izgara . Ancak aynı reaktivite, ilk kürleme aşamasında güvenlik açıkları yaratır.
Taze çinko nem ve oksijenle reaksiyona girdiğinde çinko hidroksit oluşturur. Bu kararsız bileşik, toz halinde beyaz bir madde olarak sunulur. Biz buna beyaz pas diyoruz. Zamanla çinko hidroksitin atmosferdeki karbondioksitle reaksiyona girmesi gerekir. Bu kritik ikincil reaksiyon çinko karbonatı oluşturur. Çinko karbonat stabil, donuk gri bir patine oluşturur. Metal yüzeye sıkı bir şekilde yapışarak daha fazla korozyonu durdurur.
| Bileşik Türü |
Kimyasal Formül |
Görünüm |
Koruyucu Nitelikler |
Atmosfer Gereksinimi |
| Çinko Hidroksit |
Zn(OH)2 |
Kireçli, beyaz, tozlu |
Fakir. Oldukça kararsız ve çözünür. |
Su ve oksijen gerektirir. CO2 eksikliği. |
| Çinko Karbonat |
ZnCO3 |
Donuk gri, düzgün, sert |
Harika. Son derece dayanıklı bariyer. |
Serbest akışlı karbondioksit gerektirir. |
Beyaz pasın tetiklenme koşulu saf su ve durgun hava gerektirir. Yoğuşma veya yağmur nemi sağlar. Yeterli hava akışı olmadığında çinko yüzeyi karbondioksitten yoksun kalır. Kararlı çinko karbonata kimyasal geçiş durur. Bunun yerine kararsız çinko hidroksit daha da kalınlaşır.
Taze galvanizlenmiş çelik, ilk birkaç hafta boyunca inanılmaz derecede hassas olmaya devam ediyor. Stabil patinanın tamamen gelişmesi zaman alır. Beklenti yönetimi burada çok büyük bir rol oynuyor. Beyaz pas bilinen bir endüstri olgusudur. Varlığı doğası gereği kusurlu bir sıcak daldırma galvanizleme prosesine işaret etmez. Ürün çinko banyosundan çıktıktan sonra üreticiler çevre koşullarını tam olarak kontrol edemezler.
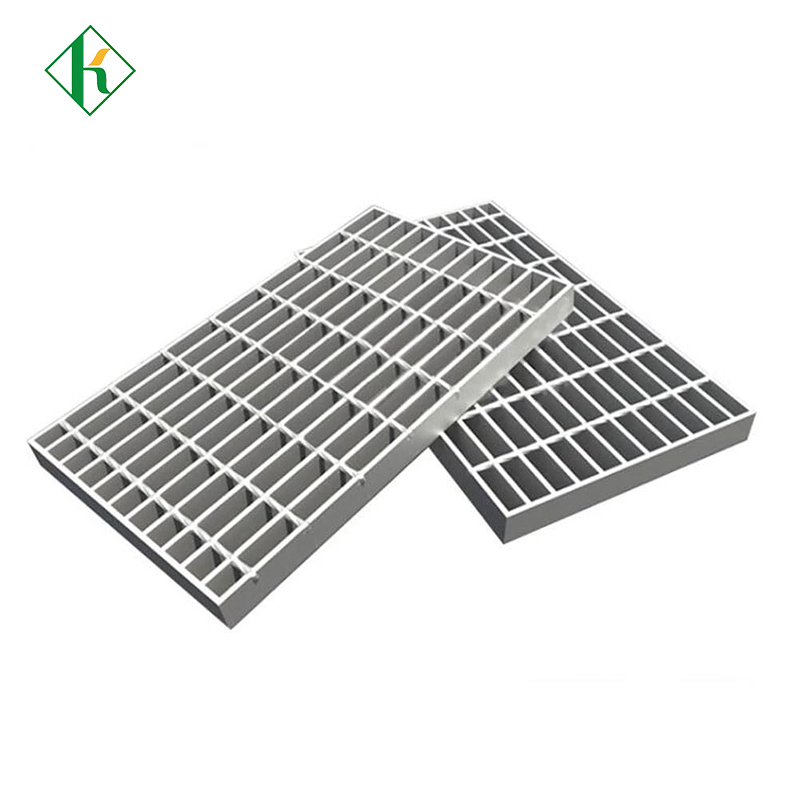
Çevresel Tetikleyiciler ve Uygulama Riskleri
Çoğu yüzey oksidasyonu kötü lojistik işlemlerden kaynaklanmaktadır. Depolama ve taşıma gerçeklikleri sıklıkla çinko hidroksit oluşumu için mükemmel fırtınayı yaratır. Üreticiler taşıma için panelleri sıkı bir şekilde istiflediğinde kılcal hareket, nemi çelik çubuklar arasına çeker. Bu yuvalama işlemi hava akışını ciddi şekilde kısıtlar.
Yükleniciler genellikle teslimat sırasında sorunu daha da kötüleştirir. Izgaraları doğrudan nemli zeminde depolarlar. Toprak nemi buharlaşır, yükselir ve metali kaplar. Diğerleri demetlerin üzerine nefes almayan plastik brandalar atıyor. Bunlar, günlük sıcaklık dalgalanmaları sırasında oluşan yoğuşmayı kapsar. Muşambanın altında oksidasyonu hızla hızlandıran bir sera etkisi oluşur.
Uygulamaya özel tehlikeler aynı zamanda risk seviyenizi de belirler. Tesis yöneticileri yüksek riskli kurulum ortamlarını dikkatle değerlendirmelidir. Soğutma kulesi sıçrama bölgeleri, ızgarayı sürekli olarak saf su damlacıklarına maruz bırakır. Kıyı tesisleri yoğun nem ve agresif tuz spreyiyle karşı karşıyadır. Kağıt fabrikaları gibi yüksek nemli endüstriyel tesisler, pasifleştirme için yeterli kuru döngü olmadan sonsuz nem sağlar.
Özel profil seçimleriniz nem tutmayı doğrudan etkiler. Örneğin, Tırtıklı Galvanizli Izgara, işçiler için üstün kayma direnci sağlar. Ancak aynı kesici dişler tırtıl vadilerinde yoğunlaşmayı hapsedebilir. İşçilerin geçici depolama sırasında bu tırtıklı panelleri uygunsuz bir şekilde yerleştirmesi halinde, sıkışan küçük su birikintileri hızla yerel beyaz pas cepleri oluşturur. Ekstra dikkat, bu özel profillerin kurulumdan önce kuru ve ayrı kalmasını sağlar.
Şiddetin Değerlendirilmesi: Estetik Sorun ve Kaplama Bozulması
Kireçli kalıntı bulmak acil paniği değil, acil araştırmayı gerektirir. Tesis yöneticilerinin gerçek hasarı değerlendirmek için yapılandırılmış bir karar matrisine ihtiyacı vardır. Sadece estetik bir rahatsızlık ile gerçek kaplama bozulması arasındaki farkı ayırt etmelisiniz. Şiddeti üç farklı seviyeye sınıflandırıyoruz.
- Açık Beyaz Pas: İnce, toz halinde bir tozlanma olarak görünür. Çıplak elle kolayca fırçalayabilirsiniz. Genel çinko kaplama kalınlığı üzerinde minimum etkiye sahiptir. Bunu tamamen kozmetik olarak değerlendiriyoruz. Panelleri basitçe ayırıp kuru havaya maruz bırakmak genellikle sorunu çözer.
- Orta Derecede Beyaz Pas: Toz halindeki katman daha kalın ve hafif kumlu bir his verir. Fırçaladığınızda, alttaki çinkonun gözle görülür bir şekilde koyulaştığını fark edeceksiniz. Bu daha koyu gri nokta, lokalize çinko tükenmesini gösterir. Orta seviyeler, daha fazla bozulmayı durdurmak için hafif kimyasal işlem ve mekanik fırçalama gerektirir.
- Şiddetli Beyaz Pas / Siyah Pas: Lekelenme koyu gri veya siyaha döner. Yüzeyde ağır kabuklar oluşur. Bu, çinko katmanının demir alaşımına kadar büyük miktarda tükendiğini gösterir. Kurban bariyeri tehlikeye giriyor. Bu seviyedeki hasar sıklıkla malzemenin reddedilmesine yol açar veya derhal yapısal yeniden kaplama yapılmasını gerektirir.
Tek başına görsel inceleme uygunluğu doğrulayamaz. Standartlaştırılmış kaplama kalınlığı ölçümlerini şiddetle tavsiye ediyoruz. Temizledikten sonra etkilenen bölgelerde kalibre edilmiş manyetik kalınlık ölçerler kullanın. Geriye kalan çinkonun hala yapısal uyumluluk gerekliliklerini karşılayıp karşılamadığını doğrulamanız gerekir. Kuruluşlar, kabul edilebilir minimum mil kalınlığını belirlemek için ASTM A123 gibi standartlara güvenmektedir.
Gösterge ASTM A123 minimum değerinin üzerindeyse çelik korunmaya devam eder. Gösterge standardın altında önemli bir düşüş gösteriyorsa yapısal bütünlük tehlikeye girmiştir. Ampirik ölçümler yapmak, kalite kontrol anlaşmazlıklarındaki duyguyu ortadan kaldırır. Yüklenicilere, tedarikçilere ve saha mühendislerine somut veriler sağlar.
İyileştirme Protokolleri ve Tedavi Stratejileri
Orta veya şiddetli oksidasyonla karşılaştığınızda hızlı hareket etmelisiniz. Uygun iyileştirme bariyeri onarır ve ana metalin korozyonunu önler. Alt tabakaya daha fazla zarar vermemek için bu mekanik ve kimyasal çözümleri dikkatle izleyin.
- Adım 1: Hazırlık. Derhal yığılmış demetleri parçalayın. Büyük hava akışı sağlamak için her paneli ayırın. Protokol, etkilenen bölgenin tamamen kurutulmasını gerektirir. Malzemeleri iç mekana veya nefes alabilen, yükseltilmiş bir gölgelik altına taşıyın. Islak çelik üzerinde sökme işlemine başlamayın.
- Adım 2: Kaldırma. Mekanik sökme hassas bir dokunuş gerektirir. Toz halindeki kabuğu süpürmek için sert naylon fırçalar kullanın. Asla agresif karbon çelik tel fırçalar kullanmayın. Tel tekerlekler pasla birlikte sağlıklı çinkoyu da soyar. Orta dereceli vakalarda hafif kimyasal temizleme kullanın. Beyaz sirke veya zayıf asidik çözeltiler çinko hidroksiti güvenli bir şekilde çözer. Sirkeyi uygulayın, hafifçe fırçalayın ve temiz suyla iyice durulayın.
- Adım 3: Restorasyon. Asit uygulamasından sonra yüzeyi nötralize etmelisiniz. Kimyasal reaksiyonu durdurmak için iyice yıkayın. Manyetik göstergeler çinko kalınlığında bir kayıp tespit ederse çinko açısından zengin boya (soğuk galvanizleme bileşiği) uygulayın. Pasifleştirici kimyasallar aynı zamanda lokal korumayı da yeniden sağlayabilir. Son kurulumdan önce uygulama yapılan alanın tamamen kuruduğundan emin olun.
Tesis sahipleri, büyük ölçekli iyileştirmeye başlamadan önce pratik bir maliyet-fayda analizi yapmalıdır. Yüzlerce panelin elle fırçalanması ciddi çalışma saatleri gerektirir. Saha iyileştirmesinin işçilik maliyetini, geri gönderme ve değiştirmenin lojistik maliyetiyle karşılaştırın. Galvanizli Geçit Izgarası . Hafif vakalarda saha temizliği oldukça ekonomiktir. Şiddetli kara pas vakalarında, sevkıyatı reddetmek çoğu zaman daha güvenli ve daha ucuz olur.
Tedarik Stratejileri: Islak Depolama Lekesinin Önlenmesinin Belirlenmesi
En iyi çözüm önlemedir. Akıllı satın alma stratejileri, ıslak depolama lekelerinin çoğunu, çelik üretim sahasından çıkmadan önce ortadan kaldırır. Satıcı değerlendirme kriterlerini sıkı bir şekilde oluşturmalısınız. Özel çevresel ihtiyaçlarınızı teklif verme sürecinin başlarında iletin.
Tedarikçinizden hassas galvanizleme sonrası yüzey işlemleri talep edin. Gönderiler nemli kıyı ortamlarına gönderilecekse, kromat pasivasyonunu belirtin. Alternatif olarak su bazlı akrilik vernikler talep edin. Bu mikro-ince bariyerler, kürlemenin ilk birkaç haftasında kritik olan reaktif çinkoyu korur. Sonunda aşınırken, doğal çinko karbonat patinasının güvenli bir şekilde oluşması için yeterli zaman kazanırlar.
Transit paketleme son derece önemlidir. Her paket arasında uygun destek talebinde bulunun. Dunnage, ızgara panelleri arasına yerleştirilen ahşap veya plastik ara parçaları ifade eder. Bu ara parçalar zorunlu hava boşlukları oluşturur. Taşıma sırasında yoğuşma oluşsa bile hava boşlukları karbondioksitin dolaşmasına ve suyun kurumasına izin verir.
Yüklenicilerin ayrıca sıkı bir saha hazırlık planlaması yürütmesi gerekir. Uygun hazırlama alanlarının mevcut olduğundan emin olmak için teslimat öncesi kontrol listeleri oluşturun. Malzemeleri asla doğrudan çamurun içine düşürmeyin. Panelleri yerden yüksekte tutmak için yükseltilmiş ahşap beşikler oluşturun. Demetlere hafif bir açı vererek yağmur suyunun doğal olarak kenarlardan akmasını sağlayın. Örtü kullanmanız gerekiyorsa, boğucu plastik örtüler yerine nefes alabilen kanvas brandalar kullanın.
Çözüm
Beyaz pas yönetilebilir bir kimyasal gerçekliği temsil eder. Bu, endüstriyel ızgaranız için otomatik bir ölüm cezası değildir. Taze çinko, nem ve karbondioksit arasındaki etkileşimi anlayarak riskleri doğru bir şekilde değerlendirebilirsiniz. Hafif kozmetik toz ile kaplamanın aşırı derecede tükenmesi arasında ayrım yapmak hem zamandan hem de paradan tasarruf sağlar.
Karar vericilerin bir an önce mevcut stoklarını incelemeleri gerekiyor. Uygun hava akışını sağlamak için demet halindeki panelleri ayırın. Manyetik ölçüm aletlerini kullanarak etkilenen alanlarda kalan çinko kalınlığını ölçün. Gelecekteki oksidasyonu önlemek için tüm aktif iş sahalarında standartlaştırılmış, yükseltilmiş depolama protokolleri uygulayın.
Teslimat kamyonunda bir sorunun ortaya çıkmasını beklemeyin. Bugün teknik satış ekiplerinize danışın. Onlara önceden pasifleştirilmiş ızgara çözümlerini sorun. Izgara profillerini ve paketleme yöntemlerini tam coğrafi ihtiyaçlarınıza göre uyarlayabilmeleri için özel operasyonel ortamınızı tartışın.
SSS
S: Beyaz pas, galvanizli yürüme yolu ızgaralarındaki garantiyi geçersiz kılar mı?
C: Genellikle hayır. Garantiler genellikle hatalı çinko yapışması veya kaplanmamış noktalar gibi üretim kusurlarını kapsar. Beyaz pas, teslimattan sonra ortaya çıkan çevresel veya depolamadan kaynaklanan bir sorun olarak sınıflandırılır. Üreticiler, nakliye doğrudan kendi kontrolleri altında olmadığı ve kötü bir şekilde yürütülmediği sürece, ıslak depolama lekelerine ilişkin sorumluluğu nadiren kabul ederler.
S: Yeni galvanizlenmiş bir yüzeyin tamamen kürlenmesi/pasifleştirilmesi ne kadar sürer?
C: Yeni galvanizlenmiş bir yüzeyin tamamen pasifleşmesi genellikle 6 ila 12 ay sürer. Kesin zaman çizelgesi büyük ölçüde yerel hava koşullarına bağlıdır. Alternatif ıslak ve kuru döngülere sürekli olarak maruz kalmak, serbestçe dolaşan karbondioksitle birleştiğinde, koruyucu çinko karbonat patinasının oluşumunu hızlandırır.
S: Aktif beyaz pas bulunan ızgaraların üzerinde yürümek güvenli midir?
C: Yapısal olarak genellikle güvenlidir. Ancak toz halindeki kalıntı geçici bir sürtünme kaybı yaratır. Bu kireçli tabaka toz gibi davranarak kayma direncini azaltır. Tırtıklı profiller daha iyi çekiş gücü sağlasa da, bu durum pürüzsüz profillerde tehlike oluşturur. Yaya trafiğine izin vermeden önce daima ağır birikimleri süpürün.
S: Beyaz pası gidermek için yüksek basınçlı yıkama kullanabilir miyiz?
C: Yüksek basınçlı yıkama risklidir. Nemi pasifleştirilmemiş gözeneklerin daha derinlerine veya gevşek tortunun altına sürükleyebilir. Çinko kaplama zaten zarar görmüşse, agresif su basıncı zayıflamış çinkoyu sıyırabilir. Yüksek basınçlı su jetleri yerine nazik mekanik fırçalama ve hafif kimyasal işlemleri öneriyoruz.


