Endüstriyel tesislerdeki kaplama arızaları büyük bir mali ceza taşır. Yapısal platformlardaki erken pas, işçi güvenliğini ciddi şekilde tehlikeye atar. Hızla yıkıcı ve inanılmaz derecede pahalı yapısal değişimleri zorlar. Günümüz pazarında tüm koruyucu etiketlere aynı şekilde davranmayı göze alamazsınız. Birçok alıcı, büyük satın alma siparişlerini imzalamadan önce, gerçek sıcak daldırma işlemleri ile kalitesiz çinko kaplama yöntemleri arasında ayrım yapmayı başaramıyor. İnce bir elektro-kaplama tabakası zorlu ortamlarda hızla bozulacaktır. Bu kapsamlı kılavuzu, satın alma ekiplerine net bir operasyonel avantaj sağlamak için tasarladık. Çinko kaplama kalitesini doğru bir şekilde nasıl değerlendireceğinizi öğreneceksiniz. Tedarik veya teslimat sırasında malzemelerinizi doğrulamak için standartlaştırılmış, kanıta dayalı bir kontrol listesi sağlıyoruz. Bir gönderiyi kabul etmeden önce neyi incelemeniz gerektiğini tam olarak bilerek altyapı yatırımlarınızı koruyabilirsiniz.
Temel Çıkarımlar
Süreci Belirtin: Gerçek sıcak daldırmalı galvanizleme, elektrogalvanizlemeye kıyasla çok daha üstün metalurjik bağlanma sunar.
Kalınlığı Doğrulayın: Kaplama kalınlığı, çeliğin kalınlığına ve uygulamasına bağlı olarak uluslararası standartlara (örneğin, ASTM A123) uygun olmalıdır.
Önce Görsel Olarak İnceleyin: Çıplak noktalar, cüruf kalıntıları veya şiddetli pullanma gibi yüzey kusurları acil tehlike işaretleridir; donuk gri bir yüzey ise genellikle yapısal olarak kabul edilebilir.
Talep Dokümantasyonu: Güvenilir tedarikçiler, galvanizleme işlemlerinin, çinko banyosu saflığının ve uyumluluk testlerinin sertifikasyonunu sağlar.
Galvanizli Çelik Izgaralar için Uyumluluk Temel Çizgisi
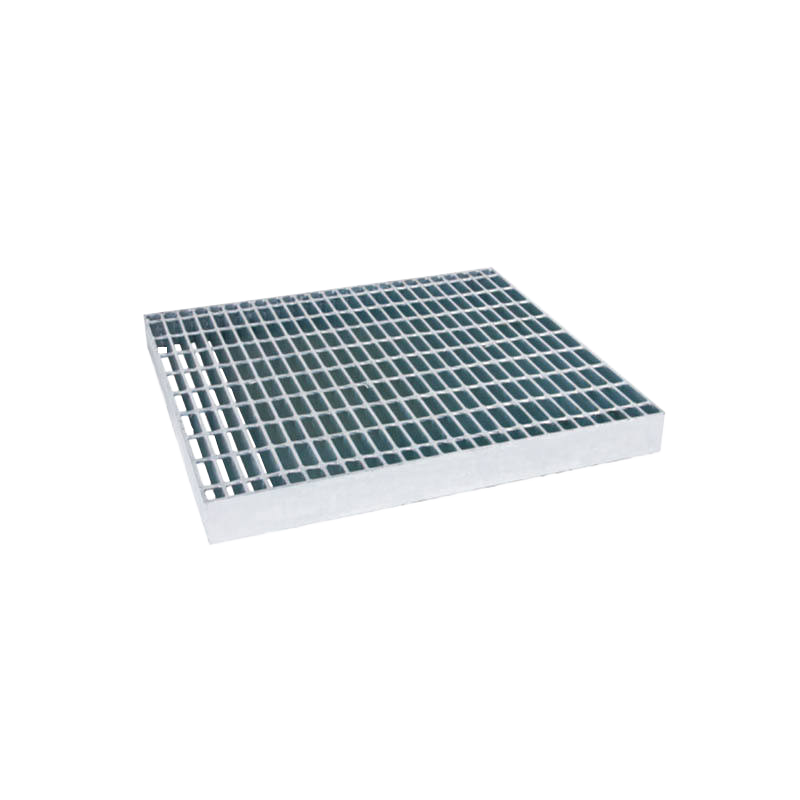
Herhangi bir fiziksel malzemeyi incelemeden önce sıkı bir uyumluluk temeli oluşturmalısınız. Üreticiler çeliği korumak için çeşitli yöntemler kullanıyor. Hepsi aynı dayanıklılığı sağlamaz. Alıcılar üretim gerçekliğini farklılaştırmalı sıcak daldırma galvanizli çubuk ızgara . elektro-galvanizli veya çinko boyalı alternatiflerden
Sıcak daldırma işlemi ham çeliği erimiş çinkoya batırır. Bu güçlü bir metalurjik bağ oluşturur. Çoklu çinko-demir alaşımı katmanları oluşturur. Bu katmanlar temel çeliğin kendisinden daha sertleşir. Elektrogalvanizleme, elektrik akımı kullanarak ince bir çinko tabakası biriktirir. Ağır endüstriyel kullanım için gerekli olan sağlam alaşım katmanlarından yoksundur.
Standartlaştırılmış Özellikler
ASTM A123'ü veya onun ISO 1461 eşdeğerini tartışılmaz kriteriniz olarak sunmalısınız. Bu standartlar kabul edilebilir kaplama kalınlığını ve ağırlığını belirler. Kalite kontrol sürecinden subjektif görüşleri çıkarırlar.
Alıcılar kritik bir varsayım kontrolünü hatırlamalıdır. Gerekli çinko kalınlığı, alttaki çelik ölçüyle orantılı olarak ölçeklenir. Tek bir evrensel ölçüm yoktur. Daha kalın çelik, uyumluluk standartlarını karşılamak için daha kalın bir çinko kaplama gerektirir. Özel malzeme boyutlarınızı her zaman resmi ASTM A123 tablolarıyla karşılaştırın.
İş Etkisi
Uyumluluğu hiçbir zaman bürokratik bir engel olarak çerçevelemeyin. Izgaranın ömrünü hesaplamak için birincil ölçütünüz olarak hizmet eder. Doğru çinko kaplama, toplam yaşam döngüsü maliyetinizi belirler. Standartların altındaki kaplamalar erken paslanmaya neden olur. Bu durum bakım ekiplerini zamanından önce değiştirme yapmaya zorlar. Temel standartları önceden uygulayarak kaçınılabilir onarım masraflarını ortadan kaldırırsınız.
![Galvanizli Izgara Görsel Muayenesi]()
Görsel İnceleme: Kırmızı Bayrakların ve Normal Değişikliklerin Belirlenmesi
Uygulama gerçekliği genellikle satın alma ekiplerini zorlar. Gönderileri denetleyen alıcıların, kozmetik farklılıklar ile gerçek işlevsel kusurları hızlı bir şekilde ayırt etmesi gerekir. Yapısal olarak sağlam bir panelin reddedilmesi projeleri geciktirir. Arızalı bir paneli kabul etmek felakete davetiye çıkarır.
Reddedilecek İşlevsel Kusurlar
Kabul eden ekibinizi katı bir kısa liste mantığını takip edecek şekilde eğitmelisiniz. Gelen gönderileri reddetmek için şu işlevsel kusurları arayın:
Çıplak Noktalar: Kaplamasız alanlar ham çeliği tamamen açıkta bırakır. Ani paslanmaya karşı oldukça hassastırlar ve doğrudan reddedilmeleri gerekir.
Kabarcıklar ve Pullanma: Bu sorunlar yüzey hazırlığının zayıf olduğunu gösterir. Üretici muhtemelen daldırmadan önce çeliği uygun şekilde temizlememiş veya akıtamamıştır.
Cüruf Kalıntıları ve Kül: Bunlar kaba, kırılgan çinko-demir topaklar halinde görünür. Yapısal bütünlüğü tehlikeye atarlar ve işçiler için ciddi bir kesilme tehlikesi oluştururlar.
Kabul Edilebilir Kozmetik Varyasyonlar
Ayrıca standart görsel anormallikleri de tanımalısınız. Donuk gri, mat yüzey sıklıkla deneyimsiz denetçileri alarma geçirir. Bu görünüm aslında normal bir tepkidir. Bazı çelik kimyaları yüksek silikon seviyeleri içerir. Çinko farklı tepki vererek mat bir yüzey oluşturur. Bu donuk yüzey kaplamanın zayıf olduğu anlamına gelmez. Genellikle olağanüstü korozyon direnci sağlar.
Ayrıca, küçük yüzey pürüzlülüğü aşağıdakiler için tipiktir: ağır galvanizli ızgara . Kalın çelik için gerekli olan büyük miktardaki çinko, doğası gereği daha az tekdüze bir doku üretir. Bu estetik çeşitliliği kabul edin. Görsel parlaklık yerine tamamen kaplama bütünlüğüne odaklanın.
Fiziksel Test ve Ölçüm Yönergeleri
Görsel kontroller yalnızca yüzey düzeyindeki sorunları tanımlar. Gerçek kaplama kalınlığını ve yapışmasını doğrulamak için fiziksel testler uygulamanız gerekir.
Tahribatsız Muayene (NDT)
Endüstri uzmanları manyetik kalınlık ölçüm cihazlarını şiddetle tavsiye etmektedir. Alıcılar için standart değerlendirme aracı olarak hizmet ederler. Malzemeye zarar vermeden anında, doğru okumalar sağlarlar. Geçerli bir ortalama kalınlık hesaplamak için doğru örnekleme yöntemini kullanmanız gerekir. Yalnızca bir kenarı test etmeyin.
Bu numaralı test prosedürünü izleyin:
Doğrulanmış bir çıplak çelik numunesi üzerinde manyetik ölçeri kalibre edin.
Izgara paneli boyunca rastgele beş farklı test alanı seçin.
Seçilen her alanda üç ayrı okuma yapın.
Bu birleşik okumaların ortalamasını hesaplayın.
Nihai ortalamayı gerekli ASTM A123 spesifikasyonuyla karşılaştırın.
Yapışma Testi
Ayrıca çinkonun çeliğe ne kadar iyi bağlandığını da doğrulamalısınız. Sağlam Bıçak Testi, ASTM standartları tarafından onaylanmış pratik bir saha yöntemi olmaya devam etmektedir. Sağlam bir bıçak bıçağı kullanarak sıkı bir baskı uygularsınız. Kaplamayı ana metalden ayırmaya çalışın. Kaliteli bir bağ temiz bir şekilde oluşacaktır. Bıçak yalnızca küçük çinko parçacıklarını tıraş edecektir.
Kaplama büyük parçalar halinde kolayca pul pul dökülürse bağlanma başarısız olmuş demektir. Bu, üretimin kötü olduğunu gösterir. Aşırı veya yetkisiz tahribatlı testlere karşı şiddetle tavsiye ederiz. Agresif çekiçleme veya taşlama, tedarikçi garantilerini geçersiz kılacaktır. Onaylı NDT ve standart bıçak testlerine bağlı kalın.
Tedarikçi Kalite Güvence Süreçlerinin Değerlendirilmesi
Kalite, fiziksel ürün gelmeden çok önce başlar. Tedarikçinizi iyice değerlendirmelisiniz. Önceden talep ettiğiniz şey daha sonra büyük baş ağrılarını önler.
Satın Alma Öncesi Doğrulama
Alıcılar, satın alma siparişi vermeden önce tedarikçiden sıkı belgeler talep etmelidir. Derhal değirmen ve galvanizleme sertifikalarını isteyin. Bu belgeler çinko banyosunun saflığının kanıtını sağlar. Güvenilir bir banyo tipik olarak %98 saf çinkoyu aşar. Sertifikalar ayrıca çeliğin kimyasal bileşimini de detaylandırmalıdır.
Süreç şeffaflığını değerlendirin. Tedarikçi galvanizleme işlemini kendi bünyesinde mi yapıyor? Bunu üçüncü taraf tesislere mi yaptırıyorlar? Şirket içi işlemler genellikle QA geri bildirim döngülerini sıkılaştırır. Birincil tedarikçiye sıcaklık ve daldırma süreleri üzerinde doğrudan kontrol sağlar.
İmalat Sonrası İşleme
Tedarikçinin gerekli imalat sonrası değişiklikleri nasıl ele aldığını değerlendirin. İlk daldırma işleminden sonra sıklıkla uçları keserler veya kaynak eklerler. Bu açık alanları uygun şekilde kullandıklarından emin olmalısınız. Kaynak sonrası bölgeleri çinko açısından zengin boya veya metal kaplama kullanarak onarmalıdırlar. Bu onarımların ASTM A780 standartlarına uygun olması gerekir. Tedarikçiler işlenmemiş kenarları asla açıkta bırakmamalıdır.
Tedarikçi Dokümanı ve Süreç Değerlendirme Tablosu
| Değerlendirme Kriterleri |
Yüksek Kaliteli Tedarikçi Standardı |
Kırmızı Bayrak Göstergesi |
| Çinko Banyosu Saflığı |
≥ %98 saflık gösteren sertifikalar sağlar. |
Test belgelerini paylaşmayı reddediyor. |
| Proses Kontrolü |
Sıkı QA geri bildirimi ile şirket içi galvanizleme. |
Doğrulanmamış üçüncü taraflara körü körüne dış kaynak kullanımı. |
| Kaynak Sonrası Onarımlar |
ASTM A780 uyumlu çinko açısından zengin boya kullanır. |
Kesilmiş uçları ve kaynakları açıkta kalan ham çelik gibi bırakır. |
| Uyumluluk Garantisi |
ASTM A123 / ISO 1461 uyumluluğunu garanti eder. |
Genel 'galvanizli' pazarlama terimlerine dayanır. |
Kaplama Özelliklerinin Uygulama Ortamlarıyla Eşleştirilmesi
Her tesis benzersiz çevresel streslerle karşı karşıyadır. Maddi boyutlarınızı operasyonel sonuçlarınıza göre değerlendirmelisiniz. Doğru özellikler yıkıcı arızaları önler.
Değerlendirme Boyutları
Aşındırıcı ortamlar sıkı dikkat gerektirir. Kimyasal tesisler, atık su tesisleri ve açık deniz platformları çeliğe agresif bir şekilde saldırıyor. Bu sektörler daha yüksek minimum kaplama kalınlıkları gerektirir. Ayrıca tavizsiz kalite güvencesi gerektirirler. Sürekli kimyasal maruziyet altında ince bir tabaka hızla yok olacaktır.
Ayrıca yaya ve araç trafiğini de ayırt etmelisiniz. Forkliftler ve ağır kamyonlar büyük miktarda aşındırıcı sürtünme oluşturur. Sürekli aşınma üst serbest çinko katmanını hızla aşındıracaktır. Sonuç olarak, ağır hizmet tipi galvanizli ızgara, koruma için tamamen alttaki alaşım katmanlarına dayanır. Başlangıç spesifikasyonlarınızın bu hızlandırılmış mekanik aşınmayı hesaba kattığından emin olun.
Karar Çerçevesi
Alıcıları gerçekçi bir bakım zaman çizelgesi oluşturmaya teşvik ediyoruz. Özel çevresel pH seviyelerinizin haritasını çıkarın. Ortalama ortam neminizi ölçün. Tüm potansiyel kimyasal maruz kalma durumlarını listeleyin. Çinko katmanının beklenen korozyon oranını tahmin etmek için bu verileri kullanın. Çevresel gerçeklerinizi uygun gerçeklerle eşleştirdiğinizde Galvanizli Çelik Izgara özellikleri sayesinde öngörülemeyen arıza sürelerini ortadan kaldırırsınız.
Çözüm
Çinko kaplamaların değerlendirilmesi disiplinli, üç adımlı bir yaklaşım gerektirir. Sözleşme aşamasında katı uluslararası standartları önceden belirtmelisiniz. Banyo saflığı ve çelik kimyası ile ilgili kapsamlı sertifikasyon talep etmelisiniz. Son olarak, teslimat sırasında sıkı görsel ve fiziksel kontroller yapmalısınız. Gerçek kusurları filtrelemek için manyetik göstergelere ve standartlaştırılmış kısa liste mantığına güvenin.
Sonraki adımlarınız belli. Dahili satın alma şablonlarınızı hemen güncelleyin. Gelecekteki tüm siparişler için açık ASTM A123 uyumluluğunu zorunlu kılın. Alıcı ekiplerinizi kalibre edilmiş manyetik kalınlık ölçerlerle donatın. Çıplak noktaları ve ciddi pullanmaları reddetmeleri için onları güçlendirin. Bu basit eylemler altyapınızı korur ve endüstriyel platformlarınızın işlevsel ömrünü önemli ölçüde uzatır.
SSS
S: Neden bazı yeni galvanizli çelik ızgaralar parlak görünürken diğerleri mat görünüyor?
C: Çeliğin kimyası nihai görünümü belirler. Silikon ve fosfor seviyeleri daldırma sırasında Sandelin Eğrisi'ni güçlü bir şekilde etkiler. Yüksek silikonlu çelik erimiş çinko ile kuvvetli reaksiyona girer. Bu reaksiyon kalın, mat, donuk gri bir yüzey oluşturur. Ekibinize mat kaplamaların eşit ve çoğunlukla üstün korozyon koruması sağladığı konusunda güvence verin.
S: Muayene sırasında bulunan küçük çizikleri veya çıplak noktaları nasıl onarırız?
C: Bakım ekibiniz için ASTM A780 onarım yöntemlerini ayrıntılı olarak anlatmalısınız. Küçük lekeler için yüksek kaliteli çinko açısından zengin boyalar, sıcak yapıştırma veya metal kaplama kullanın. Ancak katı bir ret eşiği belirleyin. Çıplak noktalar standart sınırları aşarsa veya sistemik daldırma arızalarını gösteriyorsa, büyük yamalar yapmak yerine tüm paneli reddedin.
S: Sıcak daldırmalı galvanizleme ile elektrogalvanizleme arasında görsel olarak ayrım yapabilir miyim?
C: Evet. Elektro-galvanizleme son derece pürüzsüz, düzgün ve çok ince görünür. Görsel karakterden yoksundur. Sıcak daldırma işlemi fark edilir derecede daha kalın bir katman oluşturur. Genellikle belirgin bir kristal pul veya çeşitli yüzey dokusu sergiler. Ayrıca yoğun alaşım katmanları nedeniyle yapısal olarak daha ağır ve sağlam bir his veriyor.